五金冲压件在饮水机及小家电中的关键应用与制造流程
在饮水机、小家电等日常电器中,五金冲压件虽不显眼,却是支撑产品结构、实现功能运转的重要基础。从承重的底板到装饰性的面板,从精密的连接件到散热结构,冲压工艺凭借高效率、高一致性和低成本的优势,成为这类配件批量生产的主流选择。
一、饮水机中的典型冲压件
饮水机内部结构复杂,涉及水路、电路和机械传动,对五金件的强度、耐蚀性和尺寸精度都有明确要求。常见的冲压件包括:
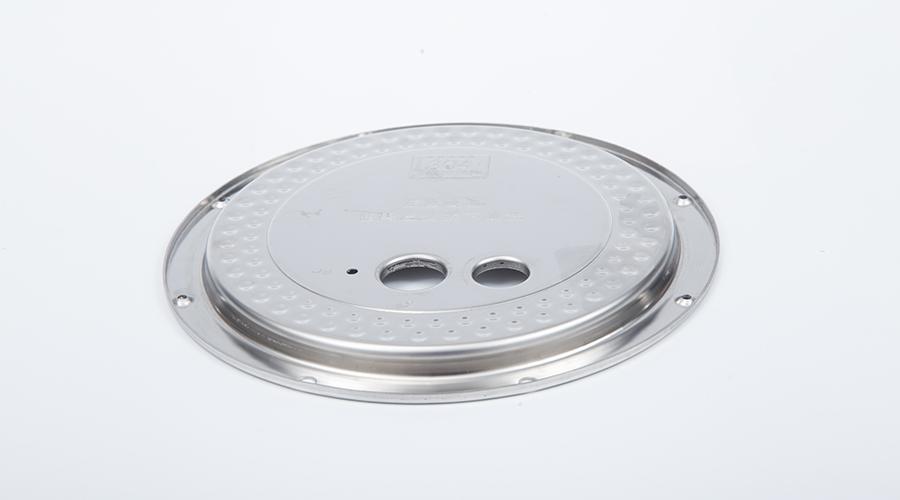
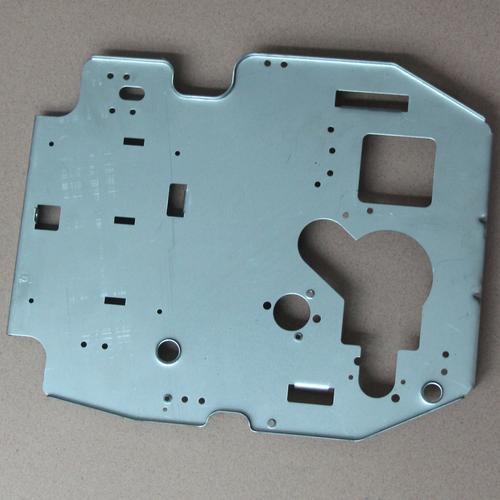
- GCB中板:通常指饮水机内部用于分隔或承重的中间支撑板,采用镀锌板或不锈钢板冲压成型,具备一定的刚性和防锈能力,起到固定水泵、加热管等部件的作用。
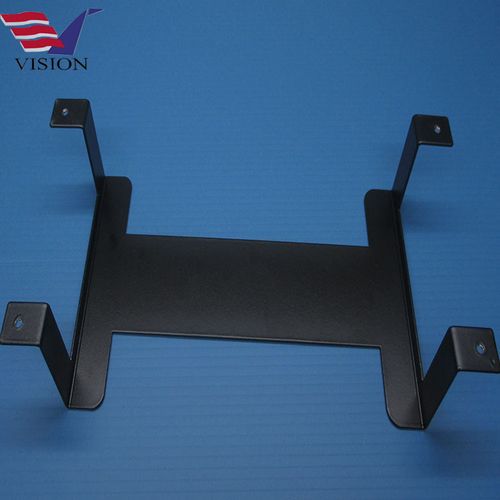
- 五金底板:位于饮水机底部,承载整机重量并连接外壳与内部结构,多采用2.0mm以上厚度的冷轧板或镀锌板,通过冲孔、折弯等工序形成加强筋和安装孔位,确保整机稳定。
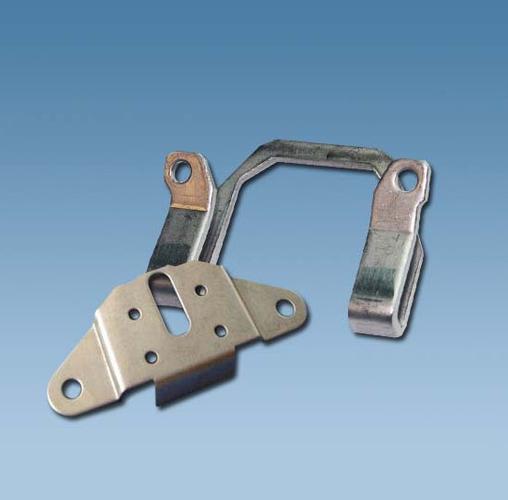
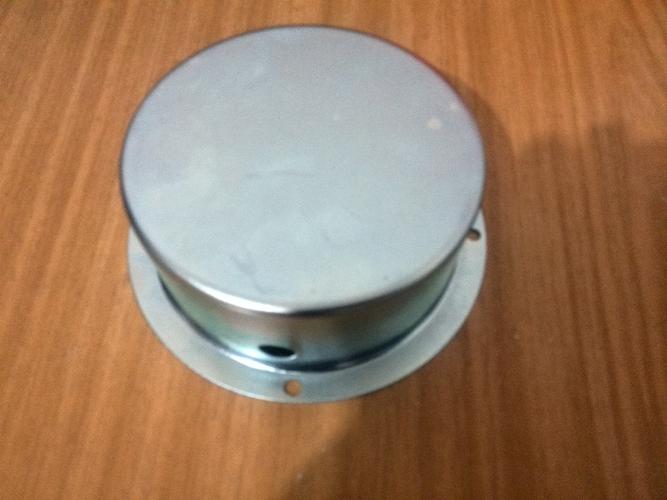
- 冷热罐支架、接水盘、水龙头安装板:这些小件同样通过冲压完成,尺寸精度直接影响装配效率与密封性能。
二、小家电对五金冲压件的需求
除了饮水机,各类小家电也是冲压件的重要应用领域。例如:
- 电饭煲、电压力锅的外壳补强板、内锅支撑圈;
- 微波炉、烤箱的门框、散热孔网板;
- 豆浆机、破壁机的电机固定座、刀轴垫片;
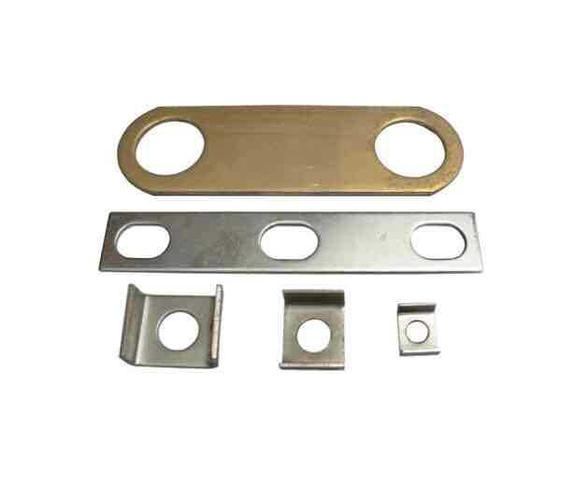
- 电风扇、暖风机的连接片、网罩固定件。
这些配件大多形状简单但批量大,要求冲压模具寿命高、生产节拍快,同时保证一致的尺寸公差。
三、冲压件制造的核心流程
一套合格的五金冲压件从设计到量产,需要经过以下关键环节:
- 产品分析与模具设计:根据3D图纸确认材料厚度、冲压方向、工序排样,避免尖角、窄槽等不利于模具寿命的结构。
- 选材:饮水机与小家电常用 SPCC、SECC、SUS304、AL 等材料。涉及水路的零件优先选用不锈钢或镀锌板,室外或潮湿环境则需表面喷粉、电泳等后处理。
- 模具加工与试模:通过线切割、CNC、磨床等加工凸凹模,试模后调整间隙与压料力,确保无毛刺、无压痕。
- 批量冲压:以连续模或复合模为主,配合自动送料机实现高速生产。过程中需定时抽检尺寸与外观。
- 表面处理与包装:去毛刺、清洗、钝化、喷涂等工序可提升耐蚀性与美观度,最后按客户要求进行防锈包装。
四、常见质量缺陷与对策
冲压生产中常见的问题包括:毛刺过大、回弹导致角度偏差、拉深开裂、孔位偏移等。可从以下方面改善:
- 优化模具间隙,保持刃口锋利;
- 增加整形或压筋工序以控制回弹;
- 调整拉延筋与润滑条件,防止拉裂;
- 使用高精度导柱、导套,并定期维护模具。
五、
正如GCB中板和五金底板在饮水机中的角色一样,冲压件看似普通,却直接关系整机的安全性、耐用性和装配效率。对于家电制造企业而言,选择有模具开发能力、能控制成本与交期的冲压供应商,是保障产品竞争力的重要一步。随着小家电向轻量化、集成化发展,冲压件也将向高强钢、精密化、模内自动化方向持续演进。